«Вапорбласт» выпускает две установки для финишной обработки внутренних каналов, отверстий и полостей, недоступных механическому инструменту. Они различаются рабочей средой и задачами: ниже — коротко, чем они отличаются, затем устройство и характеристики каждой.
Абразивно-экструзионное хонингование (AFM)
Установка АЭХ, однонаправленная
Вязкоупругая абразивная паста под давлением. Доводка и полирование каналов сложной формы, постобработка деталей SLM / LPBF / DMLS.
- Ra 1,0–0,02шероховатость каналов
- 200 баррабочее давление
- 1–4000 мм²площадь каналов
Реверсивная гидроабразивная прокачка
Установка КП-М
Водная суспензия с абразивом, поток попеременно в обе стороны. Очистка и полирование сквозных и пересекающихся отверстий, пазов и полостей.
- Ra 3,5–0,6шероховатость каналов
- от 0,8 ммдиаметр отверстий
- до 1500 мм²сечение каналов
Установка абразивно-экструзионного хонингования (однонаправленная)
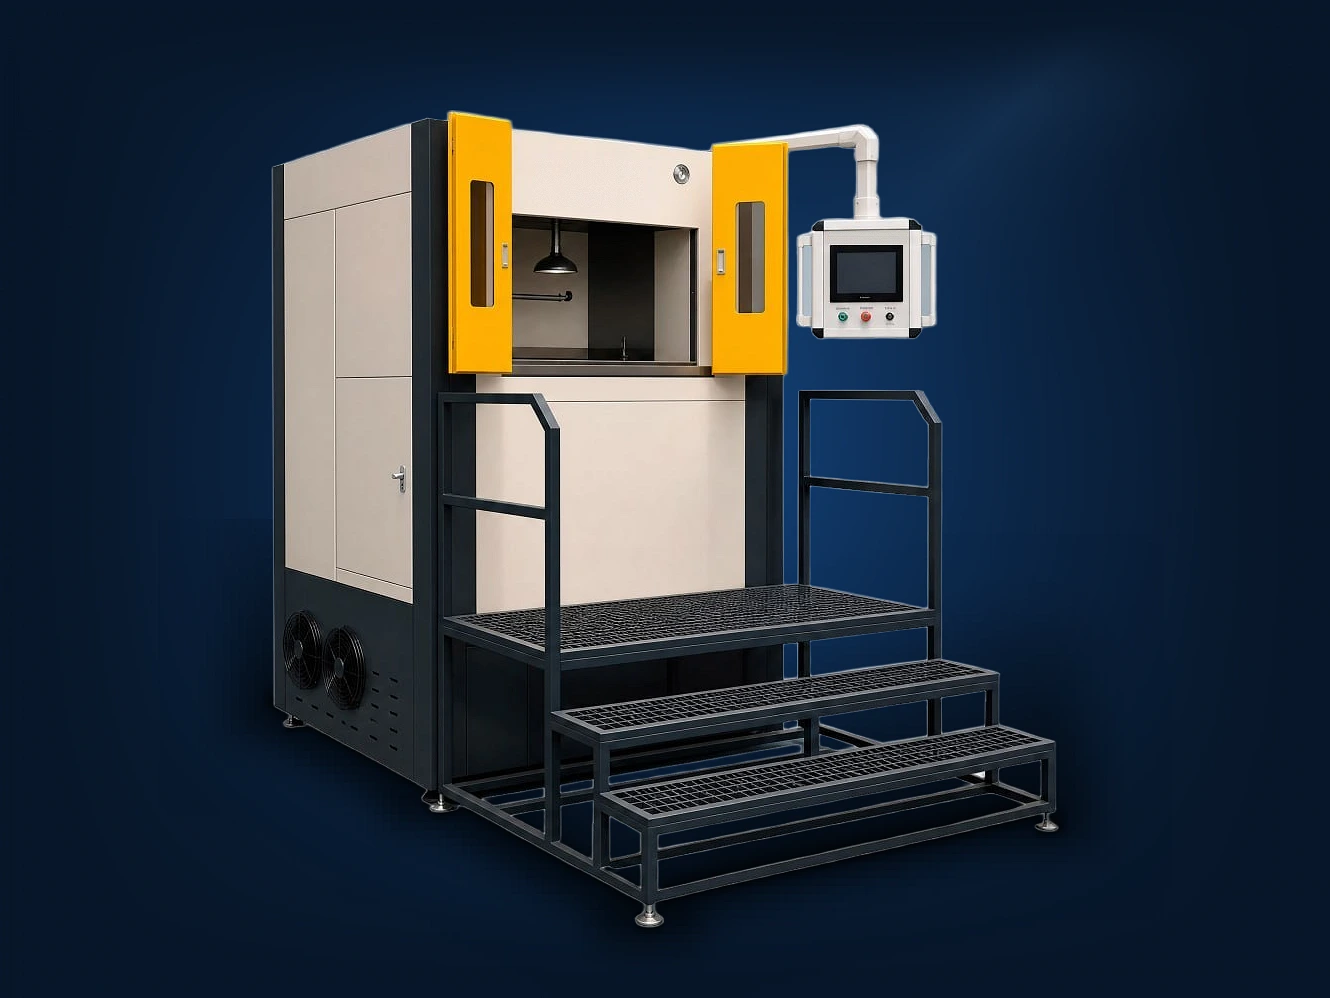
Применяется для финишной обработки внутренних и наружных поверхностей изделий сложной формы, изготовленных селективным лазерным сплавлением SLM / LPBF / DMLS или точным литьём в керамику. Инструментом служит вязкоупругая паста с абразивным наполнителем: под давлением она продавливается по каналам изделия, принимает форму полости и снимает материал равномерно, без изменения базовой геометрии.
| Размеры рабочей зоны, ДхШхВ | 810 х 710 х 500 мм |
| Шероховатость обработанной поверхности, Ra | 1,0–0,02 |
| Рабочее давление | 200 бар |
| Общая площадь полостей и отверстий | 1–4000 мм² |
| Потребляемая мощность | 15 кВт |
| Масса снаряжённая | 5000 кг |
Как идёт обработка
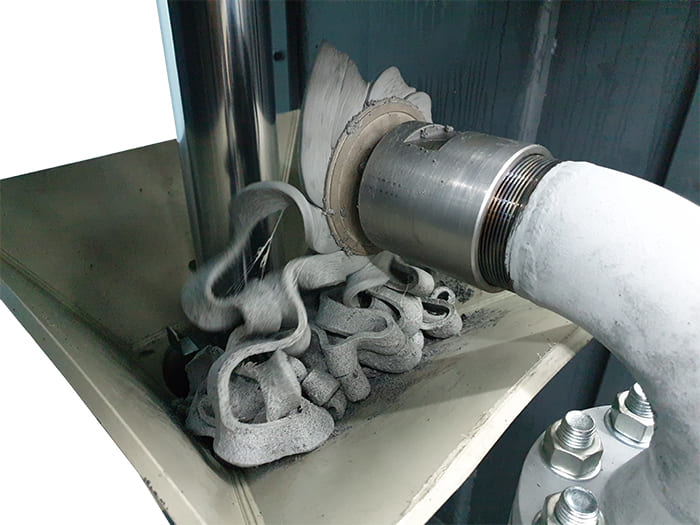
Абразивные зёрна действуют на стенку канала по нормали и по касательной — одновременно идут резание и пластическое деформирование, процесс носит характер шлифования и хонингования.
Паста многооборотная: выдерживает несколько сотен циклов и не налипает на изделие. Регулируются давление и скорость истечения пасты, время и число циклов; температура пасты контролируется, предусмотрено охлаждение. На контрольных деталях с исходной Ra 4–5 выход на Ra 0,3–0,1 занимает 10–15 циклов.
Сколько деталей обрабатывается за цикл, определяет оснастка. Для крупных изделий — дисков ГТД, валов — предусмотрен стол с подачей пасты через рукав высокого давления.
Задачи установки
- Снижение шероховатости и сглаживание проточной части
- Полирование внутренних каналов и труднодоступных полостей
- Удаление рисок, сколов и заусенцев, в том числе в пересекающихся отверстиях
- Приведение рельефа поверхности к однородной структуре
- Скругление кромок и формирование фасок заданного радиуса
- Очистка полостей от загрязнений и остатков порошка после печати
- Удаление изменённого слоя после электроэрозионной обработки
- Удаление зон возможного растрескивания в местах концентрации напряжений
Установка реверсивной гидроабразивной прокачки «КП-М»
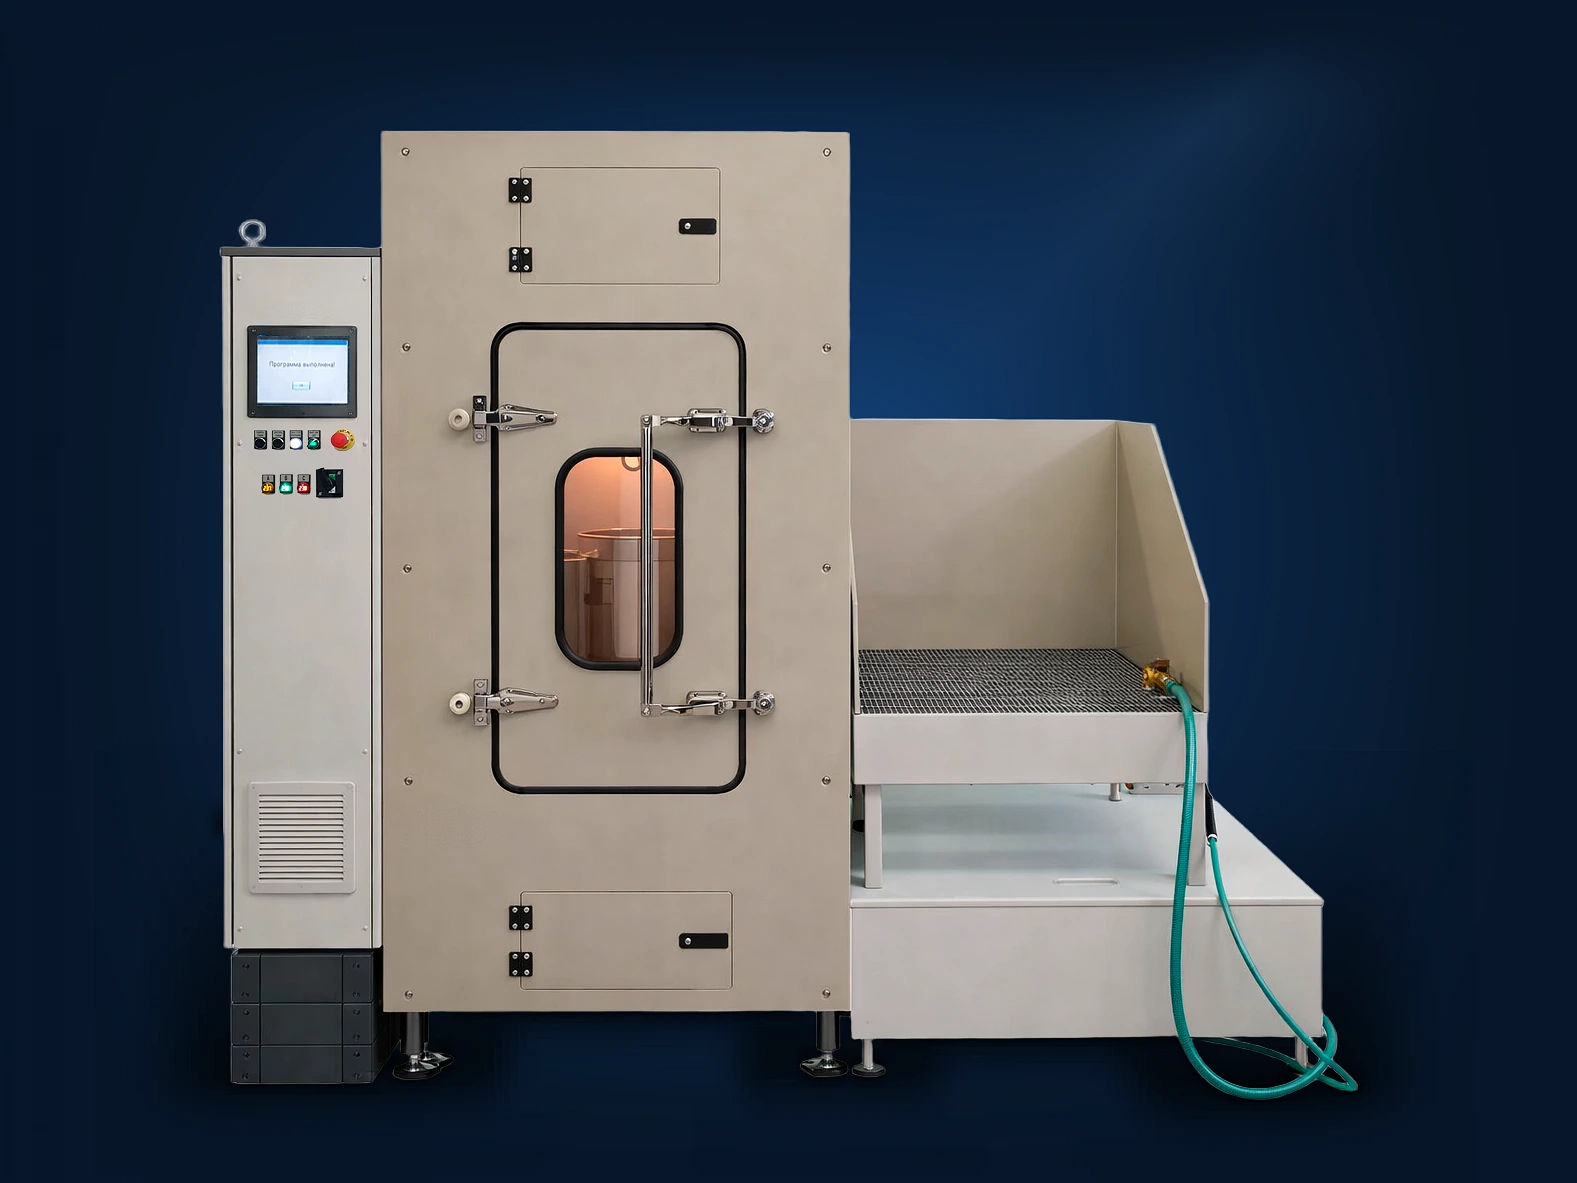
Предназначена для очистки и снижения шероховатости внутренних поверхностей сквозных и пересекающихся отверстий, пазов и полостей — в том числе деталей ГТД, турбинных лопаток, волноводов СВЧ и изделий аддитивной печати. Удаляет окалину, нагар, отложения солей и окислы, изменённый слой после электроэрозии, уменьшает риски, сколы и заусенцы.
| Габариты установки, ДхШхВ | 2200 х 1500 х 2200 мм |
| Дверной проём, ШхВ | 800 х 1000 мм |
| Размеры обрабатываемой детали | до Ø300 х 400 мм |
| Суммарная площадь прокачиваемых каналов | до 1500 мм² |
| Шероховатость обработанной поверхности, Ra | 3,5–0,6 |
| Степень очистки | Sa3 |
| Потребляемая мощность | 20 кВт, 380 В |
| Сжатый воздух | кл. 7 ГОСТ 17433-80; 0,7/0,5 МПа/м³/мин |
| Масса установки | 1000 кг |
Устройство и принцип работы
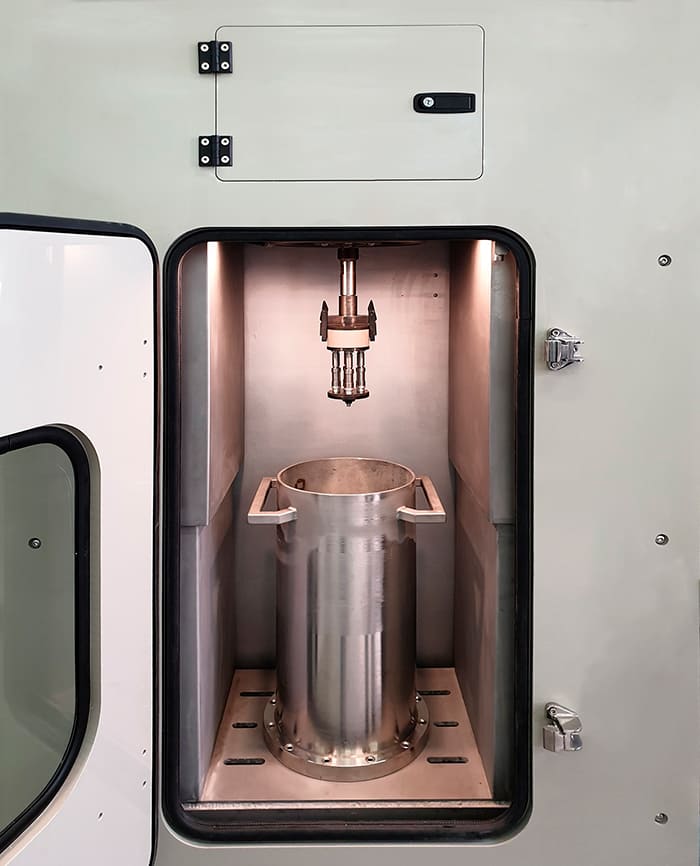
Изделие закрепляется на присоединительном коллекторе и опускается в технологический стакан с суспензией. Мультипликатор высокого давления с мембранным насосом прокачивает суспензию по каналам изделия попеременно в обоих направлениях; диаметр и ход мембраны задают объём прокачки и суммарную площадь обрабатываемых каналов. Суспензия возвращается в стакан, цикл завершается промывкой изделия от остатков абразива.
Регулируются давление суспензии, частота реверса, время обработки, концентрация, материал и фракция абразива. При фракции около 50 мкм обрабатываются отверстия от 0,8 мм с формированием фасок на входе и выходе канала.
Загрузка воды и абразива разовая: подключение к стационарному водопроводу, канализации и вентиляции не требуется.
Образцы волноводов: до и после прокачки
Фрагменты внутренней поверхности волноводов до и после гидроабразивной прокачки.
Следы протяжного инструмента


Следы от оснастки


Следы от инструмента


Поставка и сервис
- Заводские испытанияКаждая установка проходит испытания с оформлением акта
- Шеф-монтаж и пуско-наладкаОтрабатываем режимы под вашу номенклатуру и обучаем персонал
- Гарантия 12–24 месяцаКонсультации по технике и технологии весь срок эксплуатации
- ЗИП и расходные материалыАбразивы и быстроизнашиваемые детали на складе, выезд специалиста — в течение четырёх суток